Artykuł sponsorowany
Kiedy projekt blachy jest gotowy do cięcia laserowego, a kiedy wymaga korekty
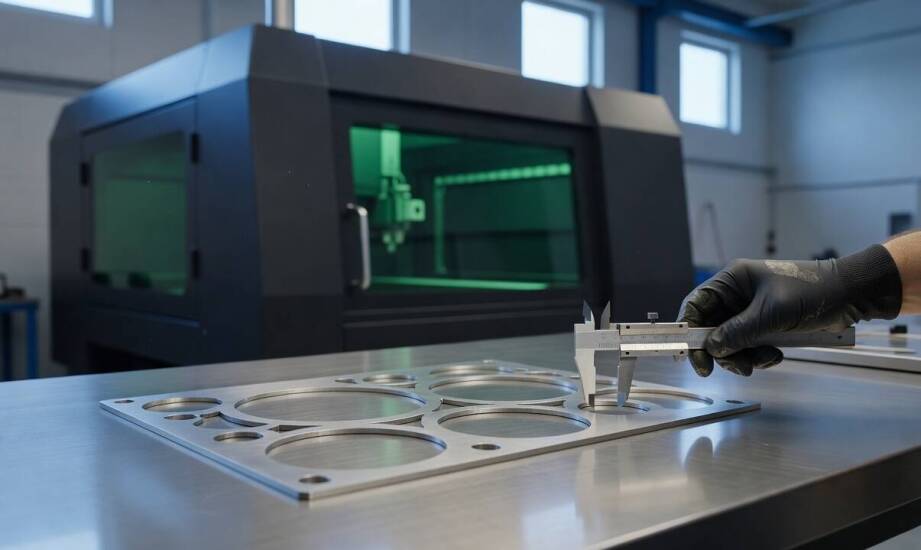
Projekt elementu blaszanego na ekranie komputera często sprawia wrażenie bezbłędnego. Ukryte usterki geometrii lub błędy w samej strukturze pliku ujawniają się zazwyczaj dopiero podczas przygotowania detalu do produkcji. Takie sytuacje powodują nieplanowane przestoje maszyny tnącej i niepotrzebnie podnoszą koszty całego zlecenia. Prawidłowa weryfikacja dokumentacji technicznej przed uruchomieniem głowicy pozwala uniknąć zniszczenia materiału na hali produkcyjnej. Właściwe zaplanowanie modelu od samego początku ułatwia także późniejszy montaż gotowych komponentów w większe struktury.
Cechy pliku i geometrii warunkujące poprawną obróbkę
Dokumentacja przeznaczona dla operatora lasera musi spełniać rygorystyczne standardy cyfrowe. Branża metalowa opiera się głównie na uniwersalnym formacie wektorowym DXF. Zależnie od stosowanego oprogramowania i procesów danego wykonawcy, równie dobrze sprawdzają się formaty DWG, EPS czy AI. Kluczowe znaczenie ma odpowiednie przygotowanie samych wektorów przed eksportem. Ścieżki prowadzenia głowicy muszą stanowić zamknięte kontury, a poszczególne linie nie mogą się nakładać ani zawierać podwójnych wierzchołków. Nałożenie na siebie dwóch krzywych sprawia, że laser dwukrotnie przepala ten sam odcinek, co trwale niszczy krawędź. Pozostawienie otwartych ścieżek, błędne skalowanie lub pomieszanie jednostek metrycznych z imperialnymi najczęściej prowadzi do całkowitego odrzucenia pliku przez program sterujący.
Geometria projektowanego detalu również narzuca technologiczne ograniczenia. Minimalna średnica wycinanego otworu powinna zawsze odpowiadać co najmniej grubości arkusza blachy. Zbyt małe otwory grożą nieprawidłowym wypaleniem materiału lub nadmiernym stopieniem jego krawędzi. Ostre narożniki wewnętrzne należy delikatnie zaokrąglić, co znacząco zmniejsza ryzyko miejscowego przegrzania metalu. Popularną praktyką optymalizacyjną jest projektowanie wspólnych krawędzi dla sąsiadujących elementów. Cięcie po wspólnej linii bezwzględnie wymaga wcześniejszej konsultacji z podwykonawcą. Nie każdy zakład akceptuje taki układ ze względu na zwiększone ryzyko odkształceń termicznych całego arkusza.
Znaczenie materiału i grubości dla tolerancji wymiarowych
Precyzja wycinania zależy od gatunku obrabianego materiału, grubości arkusza oraz specyfikacji technicznej konkretnego urządzenia. Dopuszczalne odchylenia wymiarowe nie mają uniwersalnych wartości stałych. Parametry te oscylują zazwyczaj w ułamkach milimetra, ale ich zakres rośnie wraz ze zwiększaniem grubości płyty. Podobnie elastycznie kształtuje się kwestia szerokości samej szczeliny tnącej, zwanej rzazem, oraz rozległości strefy wpływu ciepła. Wartości te zmieniają się w zależności od mocy źródła, użytego gazu osłonowego i właściwości fizycznych danego stopu.
Przy grubszych profilach stalowych krawędź często wymaga późniejszego mechanicznego wykończenia. Silniejsze oddziaływanie termiczne sprzyja utlenianiu powierzchni i powstawaniu mikropęknięć w strukturze materiału. Złożone kształty obfitujące w drobne otwory i cienkie mostki wymuszają częste przebijanie blachy przez wiązkę. Zwiększona liczba punktów startowych wydłuża proces cięcia i podnosi zużycie gazów, co bezpośrednio winduje ostateczną cenę. Oprogramowanie do nestingu dąży do maksymalnego zagęszczenia kształtów na płaszczyźnie, aby zminimalizować odpady poprodukcyjne. Rozsądne gospodarowanie powierzchnią arkusza obniża koszty, zwłaszcza gdy zamówienie obejmuje małe partie zróżnicowanych elementów.
Integracja procesów i planowanie łańcucha dostaw
Krótkie serie produkcyjne opłaca się integrować z dalszymi etapami obróbki plastycznej i powierzchniowej w obrębie jednego parku maszynowego. Po precyzyjnym wypaleniu płaskich kształtów metal często przekazuje się bezpośrednio do gięcia, wiercenia na centrach CNC oraz ostatecznego zabezpieczania antykorozyjnego. Przykładowo, zakład produkcyjny ZUMEC realizuje tego typu ciągi technologiczne, płynnie przechodząc od surowego arkusza do detalu gotowego do wysyłki. Zlecając laserowe cięcie blach w Brzesku i okolicznych ośrodkach przemysłowych, lokalne firmy zyskują możliwość szybkiej weryfikacji prototypów i optymalizacji logistyki.
Ostateczna jakość metalowego komponentu zależy w równej mierze od zaawansowania parku maszynowego, co od staranności na etapie deski kreślarskiej. Właściwe zdefiniowanie krzywych, zrozumienie zachowania surowca pod wpływem skumulowanej energii i unikanie ryzykownych geometrii stanowią fundamenty udanej produkcji. Świadome przygotowanie pliku redukuje straty surowcowe i przyspiesza obróbkę, zapewniając wysoką powtarzalność geometryczną. Rzetelna dokumentacja pozwala wykonawcy precyzyjnie oszacować czas pracy maszyny, co przekłada się na pełną przewidywalność finalnych kosztów.
Kategorie artykułów
Polecane artykuły

Jak zgrzewana siatka 50x50 wpływa na trwałość ogrodzenia?

Nowe technologie budowlane a komfort życia dla mieszkańców

Czy garażowa nagrzewnica sprawdzi się w szklarniach?
